从包装工艺看颗粒包装机的发展
颗粒包装机 2026-11-10
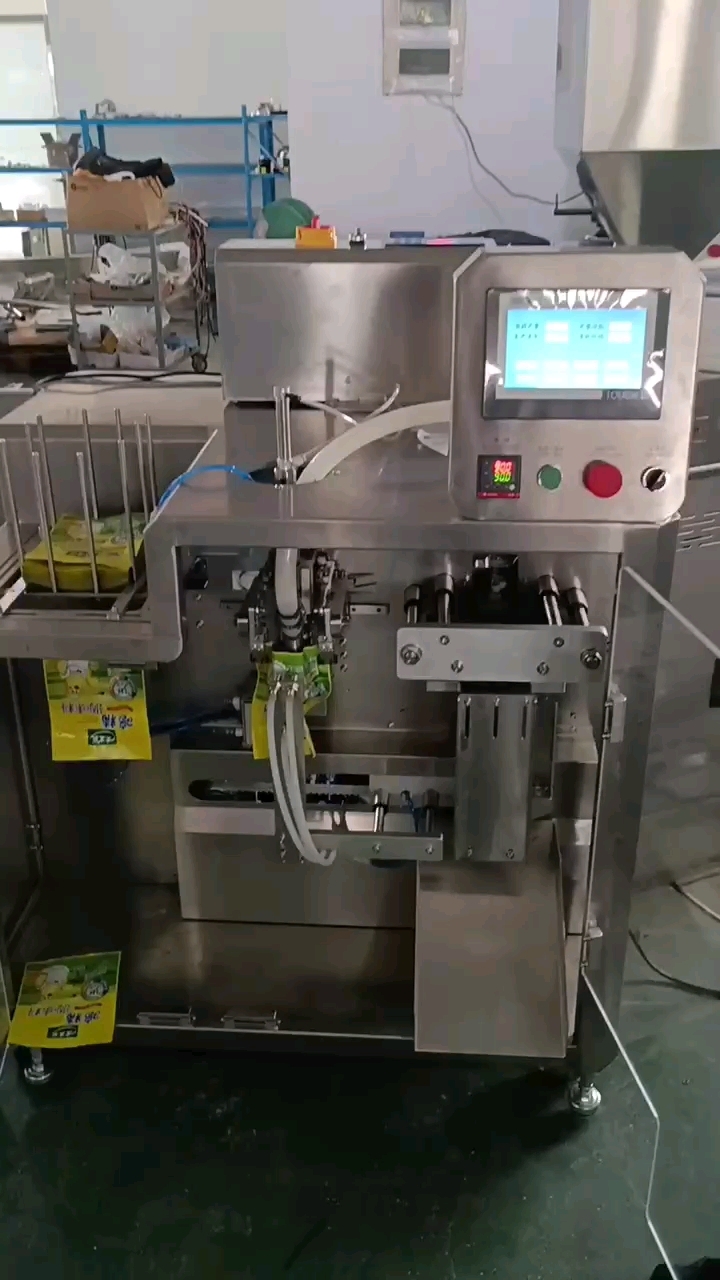
在当今快速发展的市场环境下,提高产品包装效率和质量成为众多企业关注的焦点。其中,颗粒包装机作为提升生产自动化、稳定性和一致性的关键设备,在众多包装机中独树一帜。
颗粒包装机的特点与优势
精准度高
颗粒包装机凭借其精密的设计和先进的控制系统,能够实现对不同大小、不同重量的颗粒进行精准称重及分装。这不仅提升了产品的外观美观程度,还确保了消费者在使用过程中的一致性。
适用广泛
从药品到食品,再到化妆品等领域,几乎任何形状规则的小型颗粒都能在此设备上得到高效处理。其多样化的型号和配置选择,使得不同规模的企业均能找到适合自身需求的解决方案。
行业发展趋势分析
近年来,随着科技的进步与环保意识的提高,包装产业正经历着前所未有的变革。一方面,颗粒包装机向着更加智能化、绿色环保的方向发展;另一方面,客户需求也变得更加个性化和多样化。
智能化趋势
利用物联网技术,现在的颗粒包装机能实现远程监控及预警功能,操作人员可以实时查看设备运行状态并接收异常报警信息,极大地方便了维护工作。此外,通过大数据分析,企业还能更好地把握市场动态,优化生产流程。
绿色环保
面对日益严格的环境保护要求,越来越多的企业开始注重开发节能减排的产品和技术方案。颗粒包装机也不例外,在设计时充分考虑材料选择、能源利用等方面的问题,力求减轻其对环境的影响。
结语
总而言之,随着技术的进步和市场需求的变化,颗粒包装机正不断演进以满足客户的多样化需求。未来,我们有理由相信这一领域的创新还将继续深入,为各行各业带来更加高效便捷的解决方案。